Thuis / Media / Industrie nieuws / Verpakking van medische hulpmiddelen: integriteit van steriele barrières en essentiële zaken voor cleanrooms
Verpakking van medische hulpmiddelen: integriteit van steriele barrières en essentiële zaken voor cleanrooms
Een steriele verpakkingslijn ziet er bedrieglijk eenvoudig uit: een rol folie, een vormmatrijs en een verwarmde sealbalk. Maar elke steriele barrière die die lijn verlaat, heeft al materiaalkwalificatie, kalibratie van de sealkaak, omgevingsmonitoring en een reeks integriteitstests ondergaan waar de meeste productieprocessen nooit aan denken. Het verpakken van medische apparatuur mislukt als het systeem eromheen faalt: de kamer, de overdrachtsroute, de deur, de operator. In dit artikel wordt uitgelegd wat steriele verpakkingen moeten bereiken, welke normen daarop van toepassing zijn en waarom de cleanroom-envelop bepaalt of een goed verpakkingsontwerp de dagelijkse productie overleeft.
Wat een medisch hulpmiddelpakket eigenlijk moet doen
Een steriel medisch apparaatpakket heeft vier taken die gemakkelijk over het hoofd worden gezien totdat een van hen faalt:
- Behoud de integriteit van de steriele barrière vanaf het moment van sterilisatie tot het moment dat het apparaat wordt geopend op het gebruikspunt.
- Bescherm het apparaat tegen fysieke schade, trillingen, vocht en vervuiling tijdens distributie en opslag.
- Blijf compatibel met de gekozen sterilisatiemethode – ethyleenoxide (EO), gammastraling, elektronenbundel of stoom – zonder verslechtering.
- Maakt aseptische presentatie in de operatiekamer of procedureruimte mogelijk zonder dat er contact nodig is tussen het steriele hulpmiddel en de randen van de verpakking.
Het totaalpakket is doorgaans een tweelaags systeem. Het steriele barrièresysteem is het verzegelde zakje, bakje of klem die de steriliteit vasthoudt. De beschermende verpakking bestaat uit de buitenverpakking, de opvulling en de etikettering die de transportkrachten absorberen. Beide lagen moeten samen worden gevalideerd, omdat een doos die een zakje kreukt een microkanaal kan creëren dat de verzegeling vernietigt.
Regelgevende vereisten definiëren de testgrens
Elke verpakkingsbeslissing vindt zijn oorsprong in een regelgevend kader. Als u verpakkingsmaterialen inkoopt of investeert in een verpakkingscleanroom, komen de volgende normen voor in vrijwel elke audit en ontwerpbeoordeling.
| Standaard | Wat het regelt | Waarom het in de praktijk belangrijk is |
|---|---|---|
| ISO 11607-1 | Materialen, ontwerp en prestaties van steriele barrièresystemen | Zet de maatstaf voor afdichtingssterkte, microbiële barrière en verouderingsvereisten. |
| ISO 11607-2 | Validatie van vorm-, afdichtings- en assemblageprocessen | Vereist proceskwalificatie (IQ/OQ/PQ) en herkwalificatie na wijzigingen. |
| EN 868-serie | Testmethoden voor verpakkingsmaterialen die worden gebruikt in terminaal gesteriliseerde apparaten | Biedt de praktische testroutes die worden gebruikt om naleving van ISO 11607 aan te tonen. |
| FDA 21 CFR Deel 820 | Kwaliteitssysteemregulering voor fabrikanten van medische hulpmiddelen | Brengt verpakkingen onder ontwerpcontroles, CAPA en leverancierstoezicht. |
| EU MDR 2017/745 | Algemene veiligheids- en prestatie-eisen | De verpakking wordt beoordeeld als onderdeel van de technische documentatie van het apparaat. |
Het directe gevolg is dat verpakkingen geen aankoopbeslissing voor verbruiksartikelen zijn. Het veranderen van een filmleverancier, een sealtemperatuur of zelfs de geometrie van een trayholte kan kwalificeren als een ontwerpwijziging die aanleiding geeft tot verificatie en, als de steriliteit wordt aangetast, een nieuwe biologische evaluatie.
Materialen, afdichting en sterilisatiecompatibiliteit
Medische verpakkingsmaterialen worden gekozen om drie concurrerende eisen in evenwicht te brengen: ze moeten sterilisatiemiddel doorlaten, micro-organismen buiten houden en na jaren van opslag intact blijven. De meest voorkomende combinaties zijn papier van medische kwaliteit, spingebonden polyethyleen, polyester trays en polyolefinefilmlaminaten. Papier en poreuze materialen maken de uitwisseling van EO-gas mogelijk; niet-poreuze films zorgen voor vochtbestendigheid en lekbestendigheid.
De kwaliteit van de afdichting is afhankelijk van de materiaalkeuze, kaaktemperatuur, druk, verblijftijd en de omgevingsomstandigheden rondom de sealer. Twee afdichtingsgerelateerde defecten domineren faalonderzoeken: afpelcontaminatie en delaminatie. Door verontreiniging door peeling wordt de verzegeling geopend met zichtbare vezels die in het steriele veld terecht kunnen komen. Delaminatie betekent dat de materiaallagen scheiden terwijl de afdichting zelf intact is. Beide defecten doorstaan een eenvoudige visuele controle, maar falen bij een afpeltest.
De compatibiliteit van sterilisaties verdient een expliciete beoordeling. EO- en gammastraling beïnvloeden polymeren op verschillende manieren. Een film die de houdbaarheidstesten met EO doorstaat, kan na blootstelling aan gammastraling bros worden vanwege ketenbreuk. Als u van plan bent de sterilisatiemethoden te wijzigen, moet het verpakkingsontwerp opnieuw worden gevalideerd en niet worden aangenomen.
Integriteitstesten en procesvalidatie
De integriteit van de steriele barrière wordt op drie niveaus geverifieerd: fysieke tests op basis van monsters, routinematige procesmonitoring en periodieke hervalidatie. Typische fysieke tests zijn onder meer de sterkte van de afdichting (afpeltest), testen op het binnendringen van kleurstof, lektesten op bellenemissie, testen op barsten en kruipen van verpakkingen, en testen op microbiële barrières. Realtime veroudering en versnelde veroudering bepalen de houdbaarheidsclaim; Alleen versnelde veroudering is een screeningsinstrument, en toezichthouders zoeken naar realtime gegevens voordat ze verlengde vervaldata goedkeuren.
Procesvalidatie volgt de standaard IQ/OQ/PQ-volgorde. Installatiekwalificatie documenteert dat de sealer gekalibreerd en traceerbaar is. Operationele kwalificatie brengt het afdichtingsvenster in kaart: het aanvaardbare bereik van temperatuur, druk en verblijftijd. Prestatiekwalificatie toont aan dat het proces afdichtingen binnen het raam produceert met behulp van productiematerialen en operators. Na validatie vereist elke verandering in materiaal, sealer of omgeving gedocumenteerd bewijs voordat de productie wordt hervat.
De cleanroomenvelop maakt deel uit van het verpakkingsproces
Hier botst een verpakkingsstrategie vaak met de realiteit van de faciliteit. Een verpakkingslijn voor steriele hulpmiddelen is zelden een op zichzelf staande machine; het bevindt zich in een geclassificeerde cleanroom, doorgaans ISO-klasse 7 of ISO-klasse 8, met een drukcascade die lucht uit het verpakkingsgebied duwt en het binnendringen van ongecontroleerde gangen voorkomt. Die envelop is geen achtergronddecor. De wandpanelen, deuren, ramen en doorvoerluiken bepalen of de ruimte onder productieomstandigheden zijn classificatie kan behouden.
Deurbediening is het meest zichtbare risicopunt. Elke keer dat een operator door een draaideur duwt, daalt het drukverschil en voert de turbulentie deeltjes mee van de gangzijde. In een verpakkingslijn waar trays worden blootgesteld voordat ze worden geseald, is die beweging een primaire besmettingsbron. Het deursysteem zelf moet reinigbaar zijn, vrij van openingen en in staat zijn om na duizenden cycli een stabiele afdichting te behouden. Om deze reden wordt vaak een medische luchtdichte, schone deur gekozen die gebruik maakt van doorlopende pakkingen en een nokkensluitend frame, omdat hierdoor het zwakke punt van de deurrand naar de muur zelf wordt verplaatst.
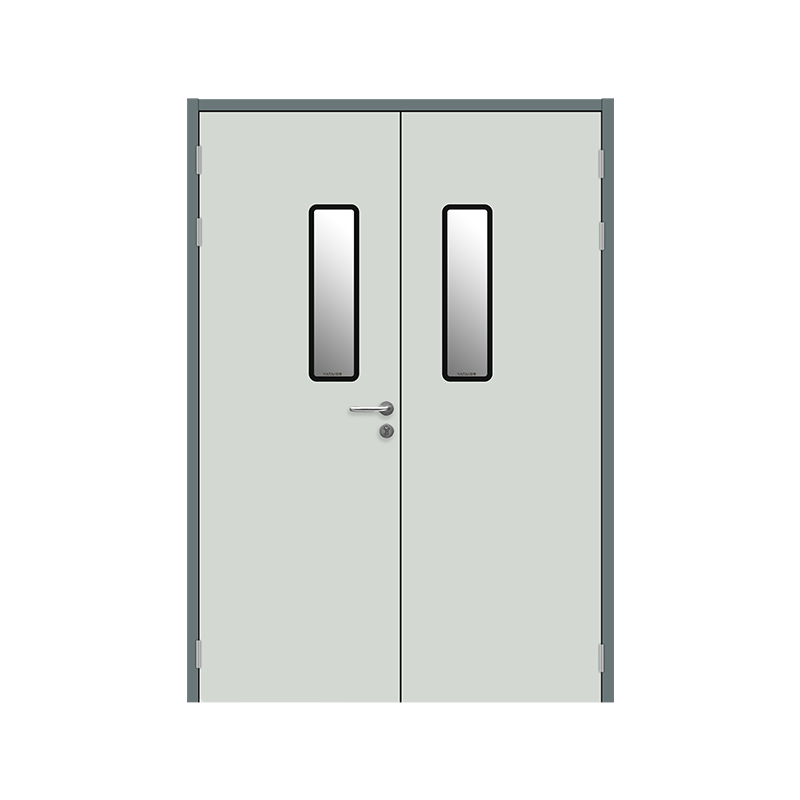 Medische luchtdichte schone deur met doorlopende pakking Deze deur maakt gebruik van doorlopende pakkingen en een noksluitend frame om een stabiele afdichting te behouden, waardoor het besmettingsrisico aan de deurrand wordt verminderd. Geschikt voor verpakkingslijnen in cleanrooms waar operatorverkeer het drukverschil kan verstoren. Bekijk Product →
Materiaalstromen creëren het tweede risico. Een verpakkingscleanroom ontvangt gevormde trays, films en labels uit opslagruimtes en verplaatst de verpakte apparaten vervolgens naar sterilisatie en quarantaine. Als die beweging via handmatig bediende deuren plaatsvindt, is het proces afhankelijk van de discipline van de operator op een manier die moeilijk te controleren is. Een luchtdichte automatische schuifdeur lost dit op door alleen te openen wanneer de transportband of trolley nadert en vervolgens te sluiten met een gecontroleerde beweging die drukverstoring tot een minimum beperkt.
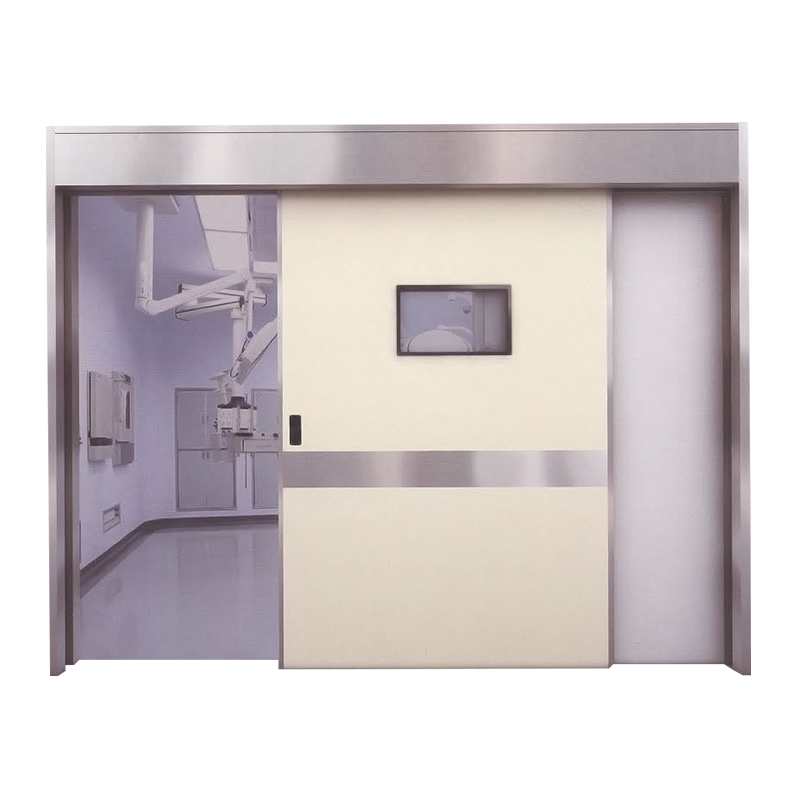 Luchtdichte automatische schuifdeur met magnetische aandrijving Gaat alleen open als er een transportband of trolley nadert, waardoor drukverstoring en kruisbesmetting tot een minimum worden beperkt. Beschikt over een soepele, stille werking en voldoet aan luchtdichte prestatienormen voor cleanroomomgevingen. Bekijk Product →
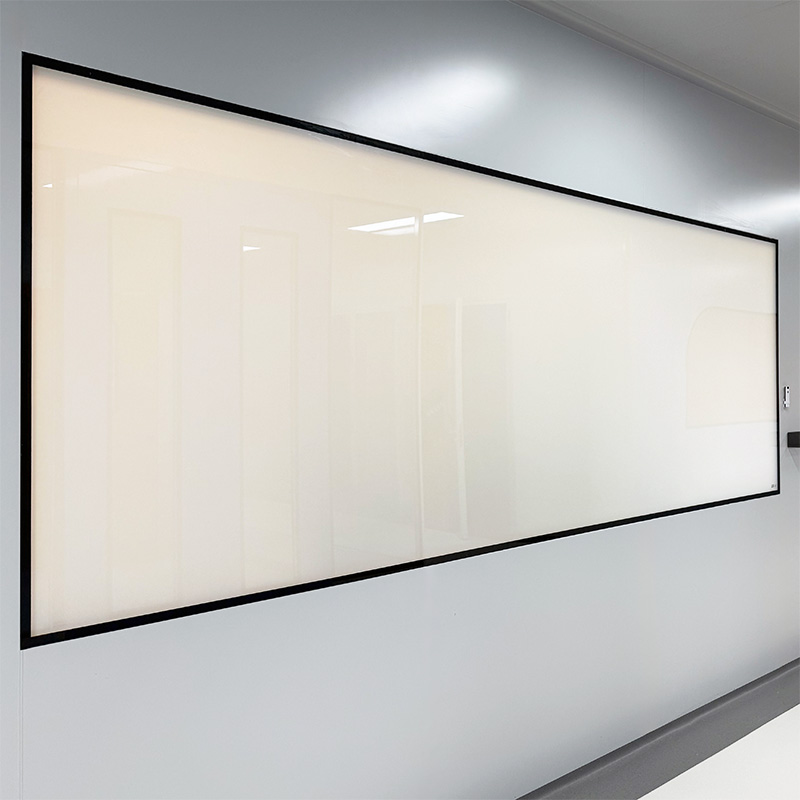
Het derde risico is het muuroppervlak zelf. Cleanroom-scheidingswanden voor verpakkingsruimten moeten gemaakt zijn van materialen die bestand zijn tegen herhaalde desinfectie met waterstofperoxide of isopropylalcohol, geen afgassen bevatten en geen zichtbare bevestigingspunten hebben waar zich microbiële niches kunnen vormen. Handgemaakte PU-sandwichpanelen zorgen voor een glad, weinig afgevend oppervlak en worden vaak gebruikt in farmaceutische en verpakkingsruimten voor apparaten, omdat ze kunnen worden samengevoegd met afgedichte voegen en holle plinten.
 Handgemaakt PU-sandwichpaneel voor cleanroomwanden Zorgt voor een glad, weinig afgevend oppervlak dat bestand is tegen herhaalde desinfectie. Afgedichte voegen en holle plinten voorkomen microbiële nissen, waardoor het een praktische keuze is voor wanden van verpakkingsruimtes. Bekijk Product →
Wat u moet beoordelen voordat u het ontwerp van een verpakkingsruimte voltooit
Als u betrokken bent bij de planning of uitbreiding van een verpakkingslijn voor medische hulpmiddelen, gebruik dan de volgende checklist om de kloof tussen verpakkingstechniek en cleanroominfrastructuur te dichten:
- Definieer de ISO-klasse en drukcascade voor elke zone, inclusief de sealruimte, de transfergang en de quarantaineruimte na verpakking.
- Breng de daadwerkelijke operator- en materiaalroutes in kaart. Tel hoe vaak een deur per uur opengaat en selecteer deursystemen op basis van die cyclusvraag, niet op basis van statische lekkagecijfers.
- Controleer of de hardware van de cleanroomdeur uitgelijnd is met het drukverschil en de luchtsluislogica. Luchtdichte afdichtingstechnologie voor cleanroomdeuren legt de prestatieparameters uit die van belang zijn tijdens lektesten.
- Bevestig dat wandpanelen en plafondverbindingen kunnen worden gedesinfecteerd met dezelfde chemicaliën die worden gebruikt voor procesapparatuur, en verlang gedocumenteerde compatibiliteitsgegevens vóór installatie.
- Controleer de stroom van verpakte hulpmiddelen naar sterilisatie. Als de sterilisator zich buiten het geclassificeerde gebied bevindt, moet het overdrachtsluik de verzegelde verpakkingen beschermen tegen dezelfde besmettingsrisico's als de open trays.
- Plan voor hervalidatie. Een verandering in het afdichtingsmateriaal, een nieuwe deurpakking of een ander verbindingsmateriaal voor panelen kunnen allemaal van invloed zijn op de gevalideerde prestaties van een cleanroom.
Hetzelfde principe geldt wanneer medische fabrikanten bestaande ruimtes renoveren: de eisen voor medische deursystemen in zorginstellingen zijn een nuttige referentie voor hoe de plaatsing en afdichting van deuren de infectiebeheersing beïnvloeden.
Beschouw verpakkingen als een systeem, niet als een onderdeel
De verpakking van medische apparatuur is de laatste gecontroleerde omgeving waar een product doorheen gaat voordat het een patiënt bereikt. De afdichting van een zakje, de integriteit van een dienblad en de oppervlakken van de kamer waar ze samenkomen, maken allemaal deel uit van hetzelfde systeem. Begin met de normen, kwalificeer de materialen, test de afdichtingen en kijk vervolgens kritisch naar de cleanroom-omhulling. Wanneer deze lagen samen worden ontworpen, kan een verpakkingslijn duizenden cycli uitvoeren zonder ook maar één twijfelachtige afdichting te produceren. Dat is de praktische definitie van succes bij steriele barrières.
Vorig bericht
Productieproces celtherapie: GMP Cleanroom-ontwerp- en faciliteitsgids
Volgende bericht
Brandwerende deuren voor cleanrooms: normen, classificaties, materialen en selectie


Jiangyin Yatai zuiveringsapparatuur Technology Co., Ltd. is een moderne en gespecialiseerde fabrikant van schone deuren en ramen. Cleanroom Projectfabriek, aanbod Op maat gemaakte, schone deuren en ramen.
SNELLE LINKS
PRODUCTEN
NEEM CONTACT OP
-
 +86 13616113658
-
 +86(0)510-86661588 / 86668687
-
 [email protected]
-
 +86(0)510-86661588
-
 Nr.2, Huagang West Road, Shizhuang, Jiangyin, provincie Jiangsu
© Jiangyin Yatai zuiveringsapparatuur Technology Co., Ltd.
Alle rechten voorbehouden.
 Fabrikanten van cleanroomdeuren